- Lar
- Sobre nós
- Produtos
- Tambor de máquina de moldagem por injeção
- Parafuso para máquina de moldagem por injeção
- Parafuso único para máquina de extrusão
- Parafuso duplo e cilindro para máquina de extrusão
- Parafuso e barril para máquina de borracha
- Acessórios de parafuso e barril
- Parafusos e barris especiais
- Caixa de engrenagens da extrusora
- Notícias
- Download
- Enviar consulta
- Contate-nos

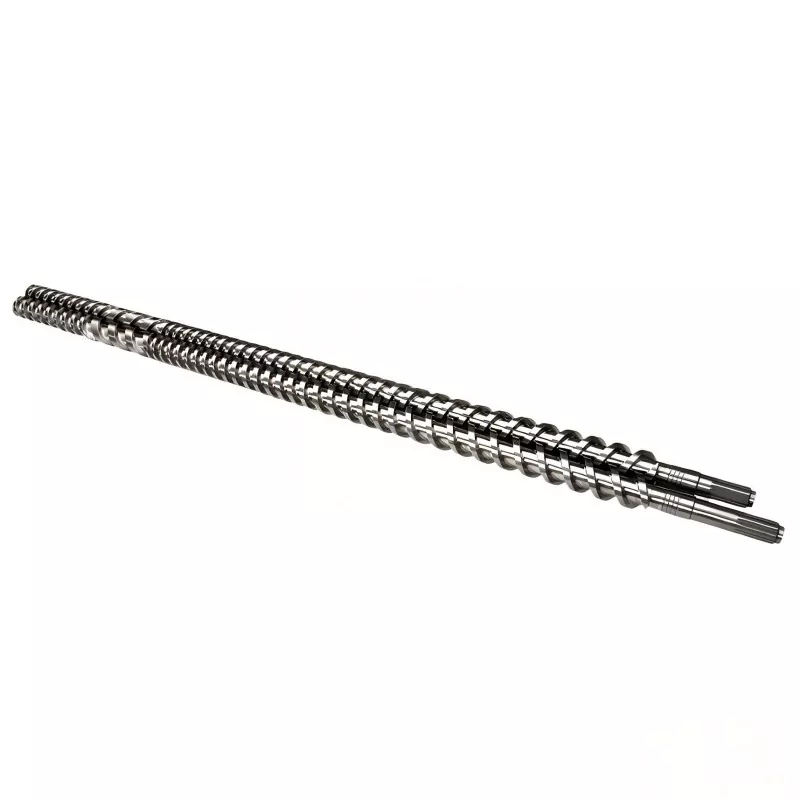
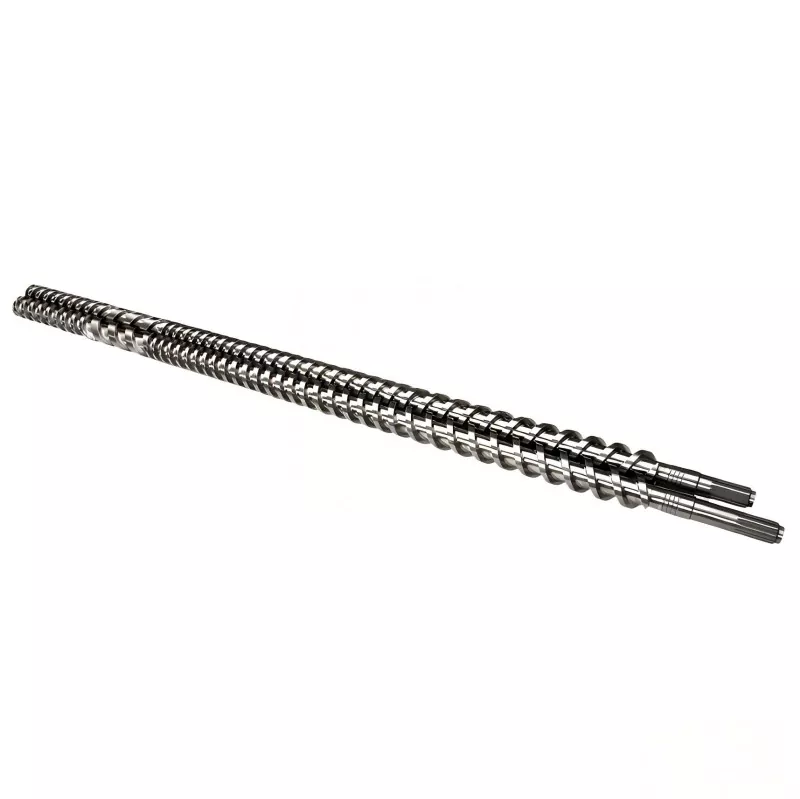
Parafuso duplo paralelo e cilindro
Os compostos de polímeros globais que desejam comprar um sistema Parallel Twin Screw and Barrel da fábrica HAPPY PLASTICS podem otimizar diretamente sua eficiência de dispersão. Nossos conjuntos co-rotativos de precisão apresentam uma folga de malha autolimpante que elimina agregados não derretidos, reduzindo as listras coloridas do masterbatch de polímero em até 18%.
A compra de um fabricante experiente de parafuso duplo paralelo e cilindro da China permite que as instalações de composição mantenham campos de cisalhamento consistentes durante execuções de alto rendimento. A HAPPY PLASTICS utiliza avançados centros de retificação CNC multieixos e tecnologia de segmento modular para fornecer elementos de parafuso totalmente personalizáveis e barris revestidos correspondentes que lidam com reforço agressivo de fibra de vidro, enchimento mineral e desvolatilização volátil sem quedas de torque.
Especificações Técnicas e Tolerâncias Modulares
Para garantir um desempenho confiável de autolimpeza e posicionamento de segmento intercambiável, a configuração de parafuso duplo paralelo e cilindro HAPPY PLASTICS é usinada de acordo com padrões geométricos exatos:
• Formato da Estrutura:Elementos de parafuso modulares segmentados montados em eixos estriados de alto torque, combinados com cilindros seccionados ou contínuos.
• Precisão da distância central:A tolerância da linha central axial entre os dois furos é mantida dentro de +0,01 mm / -0 mm para evitar atrito errático de voo a voo.
• Aços para ferramentas premium:Os elementos do parafuso são fabricados em aço para ferramentas de alta velocidade W6Mo5Cr4V2 (M2) endurecido a vácuo ou liga de metalurgia do pó HIP (Hot Isostatic Pressing) com uma classificação de dureza de 60-64 HRC.
• Tecnologia de revestimento de barril:Os blocos de cano individuais são revestidos com uma luva bimetálica de 3,0 mm de formato oval, fundida centrifugamente, composta por uma matriz de carboneto de alto teor de tungstênio.
Como as configurações de segmento personalizado maximizam a produção composta?
Uma configuração de parafuso estático não pode se adaptar às mudanças nas viscosidades do polímero. Ao reorganizar nossos segmentos modulares de parafuso duplo paralelo e cilindro ao longo do eixo de alto torque, os operadores podem ajustar com precisão a entrada de energia mecânica:
Ajustes do bloco de amassamento para dispersão de fibra
Ao configurar discos de amassamento em ângulos escalonados (45° ou 90°), a montagem aplica cisalhamento plano intensivo para dividir feixes de fibra de vidro sem quebrá-los abaixo do comprimento crítico de reforço, aumentando a resistência à tração mecânica do composto.
Elementos de voo reverso para devolatilização a vácuo
A colocação de um elemento de parafuso com rosca reversa logo antes da zona de ventilação a vácuo cria uma vedação contínua do material. Este bloco estrutural força o canal de fusão a preencher completamente, aumentando a pressão antes que a resina caia na zona de descompressão, onde os gases voláteis escapam de forma limpa.
Protocolo passo a passo de limpeza e remontagem de spline
O manuseio inadequado de peças modulares individuais durante as trocas pode causar emperramento do eixo ou colisões de voo. Siga esta sequência ao reconstruir seu conjunto modular de parafuso duplo paralelo e cilindro:
1. Extração de segmento quente:Deslize os elementos de parafuso desgastados para fora dos eixos estriados imediatamente após a extração, enquanto o polímero residual ainda está quente (>200°C).
2. Inspeção de estrias:Limpe as estrias internas dos elementos e as estrias externas do eixo utilizando rodas de arame de latão. Verifique se há dentes estriados torcidos que indiquem torque excessivo histórico.
3. Lubrificação anti-gripagem:Aplique uma camada uniforme de pasta antigripante à base de níquel de alta temperatura (>1000°C) no eixo antes de deslizar os novos segmentos no lugar para evitar soldagem a frio.
4. Aperto por compressão axial:O torque da ponta do parafuso frontal deve ser feito usando uma chave dinamométrica manual calibrada. O aperto excessivo estica o tirante interno, enquanto o aperto insuficiente permite que o polímero fundido vaze entre as faces do elemento.
Quais sinais de processo indicam que é hora de inspecionar seu hardware?
As plantas de composição devem rastrear essas variáveis do sistema para determinar se as folgas internas do parafuso duplo paralelo e do cilindro se expandiram além dos limites de composição eficientes:
|
Desvio observável do processo |
Linha de base operacional |
Gatilho de inspeção/ação |
Defeito de produção a jusante |
|
Insumo Específico de Energia (SEI) |
Relação kW/kg estável |
≥ 15% de queda de eficiência |
Fraca dispersão do enchimento, aglomerados não derretidos |
|
Temperatura de descarga de fusão |
Alvo ±3℃ |
≥ Aumento de 12℃ |
Amarelecimento do polímero devido ao cisalhamento localizado excessivo |
|
Surto de material da porta de ventilação |
Ventilação limpa |
Fluxo Ascendente de Polímero |
Aprisionamento volátil, bolhas internas de gás |
Perguntas frequentes técnicas específicas do produto
P: Por que vemos um desgaste rápido nos elementos de parafuso diretamente abaixo da entrada do alimentador lateral?
R: O alimentador lateral introduz cargas minerais abrasivas e frias (como talco ou CaCO₃) em uma matriz polimérica parcialmente fundida. Isso cria uma pasta abrasiva não molhada que limpa aços para ferramentas padrão. Para evitar isso, a zona do parafuso duplo paralelo e do cilindro sob a porta de alimentação deve utilizar elementos de parafuso especializados em metalurgia do pó (HIP) com altas frações de carboneto de vanádio para alcançar uma vida útil prolongada.
P: Podemos misturar e combinar seus segmentos de parafuso de reposição com nossos eixos de extrusora europeus originais?
R: Sim. HAPPY PLASTICS utiliza perfis estriados evolventes precisos de acordo com os padrões DIN 5480. Se você fornecer os dados atuais dos parâmetros da estria do eixo (como número de dentes, módulo e ângulo de pressão), podemos fornecer segmentos de cilindro e parafuso duplo paralelo compatíveis com drop-in que deslizam perfeitamente em seus eixos OEM existentes.
P: Como eliminamos com segurança o congelamento de um polímero sólido dentro do conjunto de cilindro duplo?
R: Nunca use chamas abertas localizadas de maçaricos de oxi-acetileno para derreter o tampão de polímero, pois esse aquecimento desigual distorce o alinhamento dos furos do cano e amolece o revestimento bimetálico. Em vez disso, coloque todas as zonas de aquecimento do barril até 30°C acima do ponto de fusão do polímero, deixe uma imersão de calor de 60 minutos e use a função de jogging de baixa velocidade do motor da extrusora para empurrar para fora a massa amolecida.
Padrões de embalagem e garantia estrutural
Para evitar deslocamentos, dobras ou danos por umidade durante o transporte marítimo internacional, a HAPPY PLASTICS implementa um processo de envio de alta segurança:
• Padrão de Embalagem Fortemente Reforçada:Cada conjunto de eixo modular é revestido com graxa antiferrugem, selado a vácuo em filme laminado com forte barreira contra umidade e travado em suportes de madeira em forma de V ajustados dentro de uma caixa de exportação com certificação IPPC reforçada com faixas de aço.
• Proteção Estrutural de 12 Meses:Oferecemos uma garantia estrutural completa de 12 meses contra falhas de fabricação ou rachaduras prematuras em todos os componentes de parafuso duplo paralelo e cilindro sob parâmetros operacionais adequados.
• Documentação rastreável:As remessas incluem um relatório de teste de material (MTR) abrangente, um certificado de medição de liberação individual e um guia de layout de vídeo detalhado para comissionamento rápido no local.
Hot Tags: parafuso duplo paralelo e cilindro, cilindro extrusor de parafuso duplo, cilindro de parafuso duplo paralelo personalizado
Categoria Relacionada
- Tambor de máquina de moldagem por injeção
- Parafuso para máquina de moldagem por injeção
- Parafuso único para máquina de extrusão
- Parafuso duplo e cilindro para máquina de extrusão
- Parafuso e barril para máquina de borracha
- Acessórios de parafuso e barril
- Parafusos e barris especiais
- Caixa de engrenagens da extrusora
Enviar consulta
Informações de contato
-
Endereço
Nº 217, Qiaoxing East Road, Dafeng, cidade de Jintang, distrito de Dinghai, cidade de Zhoushan, província de Zhejiang, China
-
Tel
-
E-mail
Para dúvidas sobre barril de máquina de moldagem por injeção, parafuso de máquina de moldagem por injeção, caixa de engrenagens de extrusora ou lista de preços, deixe seu e-mail para nós e entraremos em contato dentro de 24 horas.