- Lar
- Sobre nós
- Produtos
- Tambor de máquina de moldagem por injeção
- Parafuso para máquina de moldagem por injeção
- Parafuso único para máquina de extrusão
- Parafuso duplo e cilindro para máquina de extrusão
- Parafuso e barril para máquina de borracha
- Acessórios de parafuso e barril
- Parafusos e barris especiais
- Caixa de engrenagens da extrusora
- Notícias
- Download
- Enviar consulta
- Contate-nos

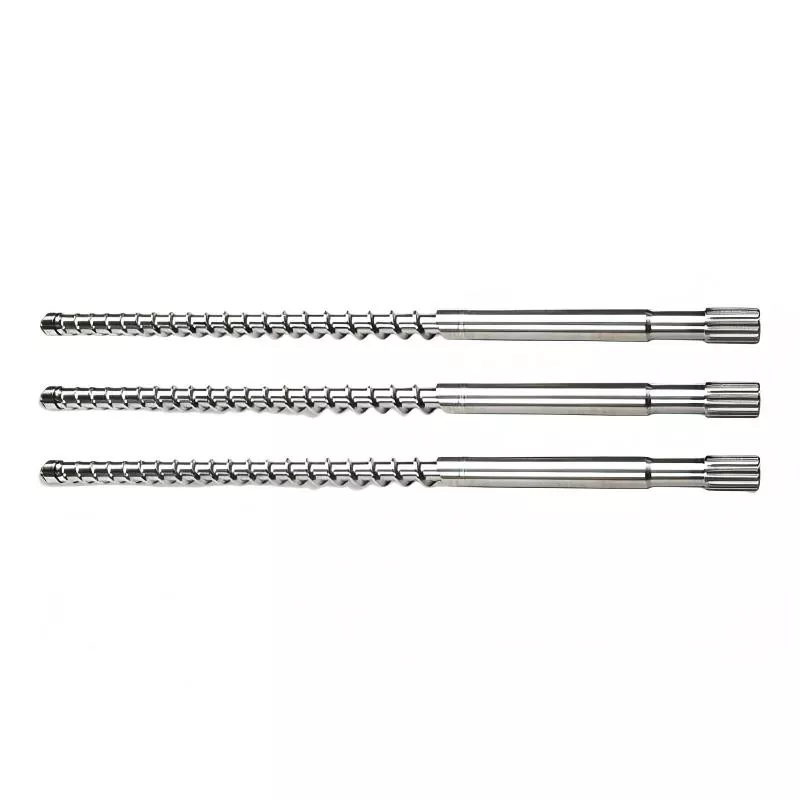
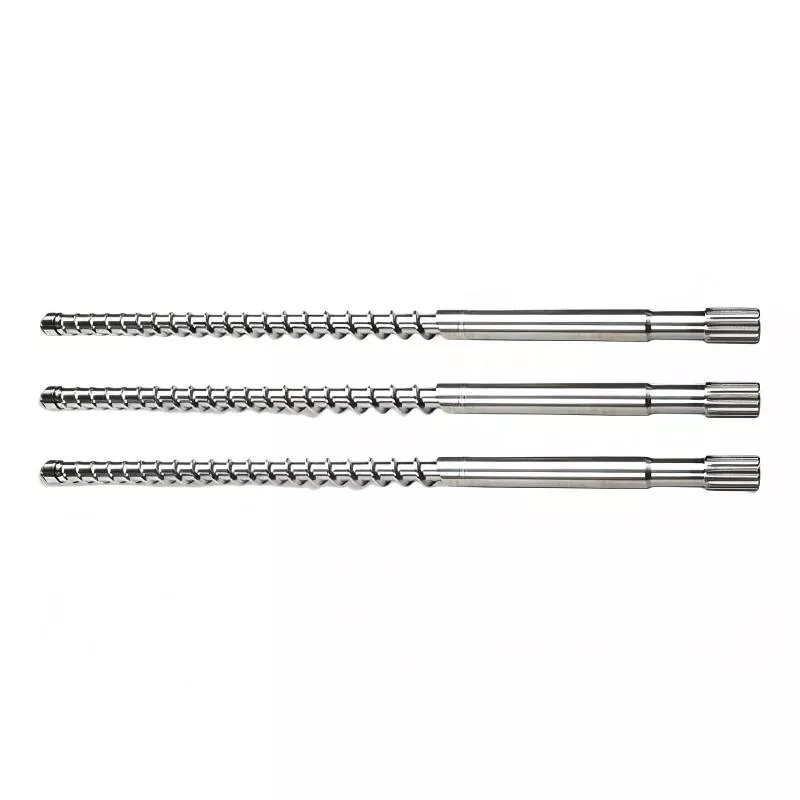
Parafuso para máquina de injeção de plástico
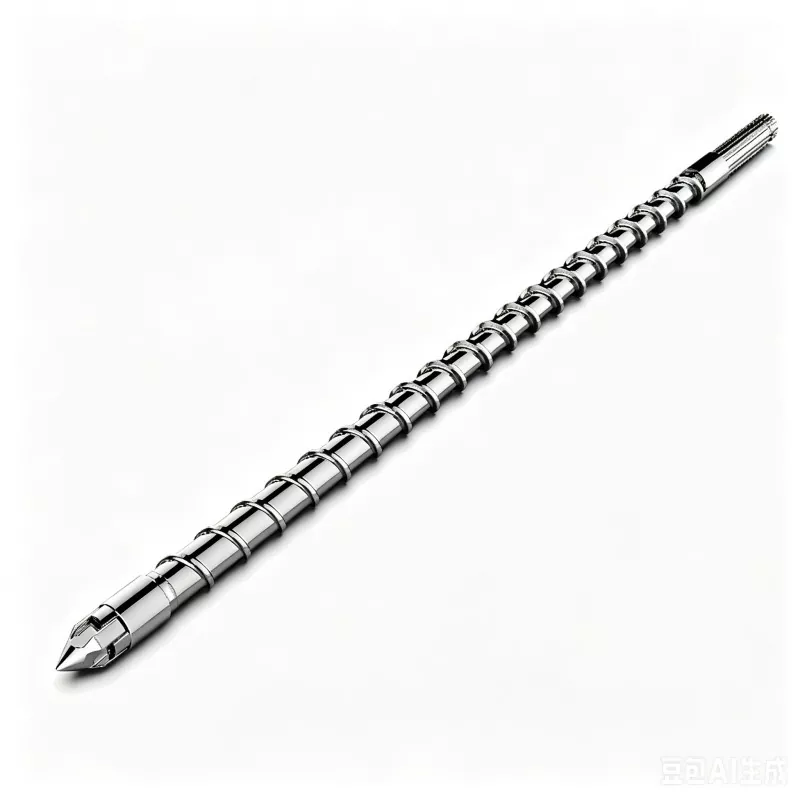
Bem-vindo ao comprar parafuso para máquina de injeção de plástico de alta qualidade da HAPPY PLASTICS, somos um fabricante confiável na China. Este produto pode aumentar significativamente a eficiência geral da produção. Nossos perfis geométricos personalizados proporcionam fusão homogênea e estabilizam a consistência do peso entre os disparos, reduzindo as taxas de moldagem defeituosa em até 18%.
O fornecimento de um fabricante chinês confiável de parafusos para máquinas de injeção de plástico garante uma operação estável e ininterrupta para sua linha de produção. A HAPPY PLASTICS adota fresagem CNC de cinco eixos de alta precisão e soldagem de sobreposição de liga bimetálica avançada para fabricar parafusos de longa vida útil. Esses produtos resolvem a abrasão da superfície de voo, reduzem o consumo de energia e erradicam defeitos de manchas pretas durante a troca de materiais e de cores.
Configurações Estruturais
Para manter um desempenho estável sob cargas térmicas e mecânicas complexas, a rosca para máquina de injeção de plástico da HAPPY PLASTICS adota tratamento metalúrgico direcionado combinado com diferentes resinas de moldagem:
• Aço Nitretado SACM645 (38CrMoAlA):Tratamento profundo de nitretação a gás de 72 horas, dureza superficial ≥ 950 HV, profundidade efetiva de nitretação 0,5–0,7 mm. Ideal para plásticos gerais não abrasivos como PP, PE e ABS.
• Aço totalmente temperado SKD61 e DC53:Tratamento térmico a vácuo até HRC 56–60, com excelente resistência ao torque, adequado para resinas transparentes rígidas, incluindo PC e PMMA.
• Revestimento Bimetálico de Carboneto de Tungstênio:Camada de liga de 1,5–2,0 mm soldada a arco em topos de rosca, dureza HRC 62–65, resistindo efetivamente à abrasão causada por plásticos reforçados com 30%–50% de fibra de vidro.
• Tolerância de retilinidade do eixo:Retilineidade total controlada abaixo de 0,02 mm para evitar atrito unilateral e danos por arranhões nas paredes internas do cano.
Combinando o perfil de parafuso apropriado com as resinas de moldagem
Perfis de parafuso padrão genéricos provocam facilmente o desgaste dos componentes e diminuem a eficiência do ciclo. Selecionar um parafuso para máquina de injeção de plástico personalizado de acordo com suas matérias-primas pode prolongar a vida útil e reduzir os ciclos de moldagem:
Parafuso de compressão gradiente (seção de transição longa)
A zona de transição representa 40%–50% do comprimento total do parafuso, realizando uma transferência gradual de calor. Perfeito para plásticos cristalinos sensíveis ao calor como PVC e POM, o que evita cisalhamento local excessivo e evita o amarelecimento dos produtos acabados.
Parafuso de transição abrupta (seção de transição curta)
Apenas 1–2 passos de transição de compressão rápida, especialmente projetados para resinas amorfas com pontos de fusão claros, como nylon PA66 e PET. Atinge um derretimento rápido e evita o bloqueio de partículas sólidas.
Parafuso de barreira
Uma barreira auxiliar é adicionada para separar os pellets sólidos não derretidos e o fundido em canais de fluxo independentes. Elimina completamente as partículas não derretidas na produção de embalagens em alta velocidade e aumenta a capacidade de produção em 22%.
Especificações diárias de manutenção e operação
Regras de operação padronizadas podem prevenir eficazmente a deformação prematura por fadiga do parafuso da máquina de injeção de plástico:
• Proibir inicialização a frio:Não dê partida no motor de injeção imediatamente após os aquecedores atingirem a temperatura definida. Mantenha a imersão em calor por 15 a 20 minutos para derreter completamente o plástico residual nas aberturas das raízes e evitar que o torque elevado quebre o eixo do parafuso.
• Padrão de Operação de Purga Alcalina:Ao mudar de resinas corrosivas (ABS retardador de chama, PVC) para plásticos em geral, lave o cilindro imediatamente com PMMA de alto peso molecular ou composto de purga especial para neutralizar gases voláteis ácidos.
• Limite de velocidade linear rotacional para materiais preenchidos:Ao processar compostos reforçados com fibra de vidro, controle a velocidade linear da superfície do parafuso abaixo de 0,2 m/s. A rotação excessivamente rápida acelerará a erosão da fibra de vidro e reduzirá a vida útil das hélices bimetálicas.
Padrão de julgamento de substituição para parafusos gastos
As fábricas podem avaliar se o parafuso da máquina de injeção de plástico precisa de substituição por meio de dados de produção em tempo real para evitar falhas repentinas do equipamento:
|
Item de detecção |
Padrão normal |
Valor crítico de substituição |
Defeito de Moldagem Correspondente |
|
Folga radial entre o voo e o cano |
0,03 mm – 0,06 mm |
≥0,15mm |
Refluxo de fusão severo, tempo de plastificação instável |
|
Flutuação do comprimento da almofada derretida |
±0,5mm |
≥ ±3,0mm |
Peso da peça instável, tiros curtos frequentes |
|
Excentricidade radial do eixo (linearidade) |
≤ 0,02mm |
≥0,08mm |
Arranhões na parede interna do barril local, manchas pretas de impurezas metálicas |
Perguntas frequentes
P: Ao moldar PP de alto fluxo com parafusos gerais comuns, partículas não derretidas e listras prateadas aparecem nos produtos acabados. Qual é a causa raiz?
R: Esse problema surge da relação L/D e do perfil de compressão incompatíveis para resina de alto fluxo. As matérias-primas passam pela seção de alimentação muito rapidamente e não conseguem absorver o calor uniforme do aquecedor de barril. A substituição por parafuso de máquina de injeção de plástico tipo barreira personalizado pode separar fisicamente as fases sólida e fundida; todos os pellets passam por uma folga estreita para plastificação completa, eliminando completamente os defeitos cosméticos da superfície.
P: Como limpar o plástico residual solidificado nas roscas sem danificar o revestimento bimetálico?
R: Nunca use maçaricos a gás para queimar plástico. O superaquecimento local destruirá a estrutura cristalina do metal tratado termicamente e reduzirá a dureza da camada de liga bimetálica. Retire o parafuso enquanto ainda estiver quente e limpe os resíduos com tela de arame de cobre, escovas de latão ou raspadores de alumínio. Para plásticos de engenharia duros, coloque o parafuso em um forno abaixo de 350°C para amolecer a resina sem danificar o aço da ferramenta base.
P: A linha de produção mistura 80% de ABS padrão e 20% de nylon com enchimento de vidro. Como escolher entre parafuso nitretado e parafuso bimetálico?
R: Se materiais de fibra de vidro forem usados, mesmo que ocasionalmente, os parafusos nitretados comuns se desgastarão rapidamente quando a fina camada nitretada de 0,5 mm for desgastada. As fibras de vidro atuam como meio abrasivo para limpar rapidamente a base de aço macia por baixo. As linhas de produção mistas devem adotar parafuso bimetálico para máquina de injeção de plástico. O revestimento de liga de carboneto de tungstênio protege os topos dos vôos durante a moldagem de náilon, ao mesmo tempo que funciona de forma estável para a produção diária de ABS.
Categoria Relacionada
- Tambor de máquina de moldagem por injeção
- Parafuso para máquina de moldagem por injeção
- Parafuso único para máquina de extrusão
- Parafuso duplo e cilindro para máquina de extrusão
- Parafuso e barril para máquina de borracha
- Acessórios de parafuso e barril
- Parafusos e barris especiais
- Caixa de engrenagens da extrusora
Enviar consulta
Informações de contato
-
Endereço
Nº 217, Qiaoxing East Road, Dafeng, cidade de Jintang, distrito de Dinghai, cidade de Zhoushan, província de Zhejiang, China
-
Tel
-
E-mail
Para dúvidas sobre barril de máquina de moldagem por injeção, parafuso de máquina de moldagem por injeção, caixa de engrenagens de extrusora ou lista de preços, deixe seu e-mail para nós e entraremos em contato dentro de 24 horas.
produtos relacionados


Recomendações de notícias