- Lar
- Sobre nós
- Produtos
- Tambor de máquina de moldagem por injeção
- Parafuso para máquina de moldagem por injeção
- Parafuso único para máquina de extrusão
- Parafuso duplo e cilindro para máquina de extrusão
- Parafuso e barril para máquina de borracha
- Acessórios de parafuso e barril
- Parafusos e barris especiais
- Caixa de engrenagens da extrusora
- Notícias
- Download
- Enviar consulta
- Contate-nos

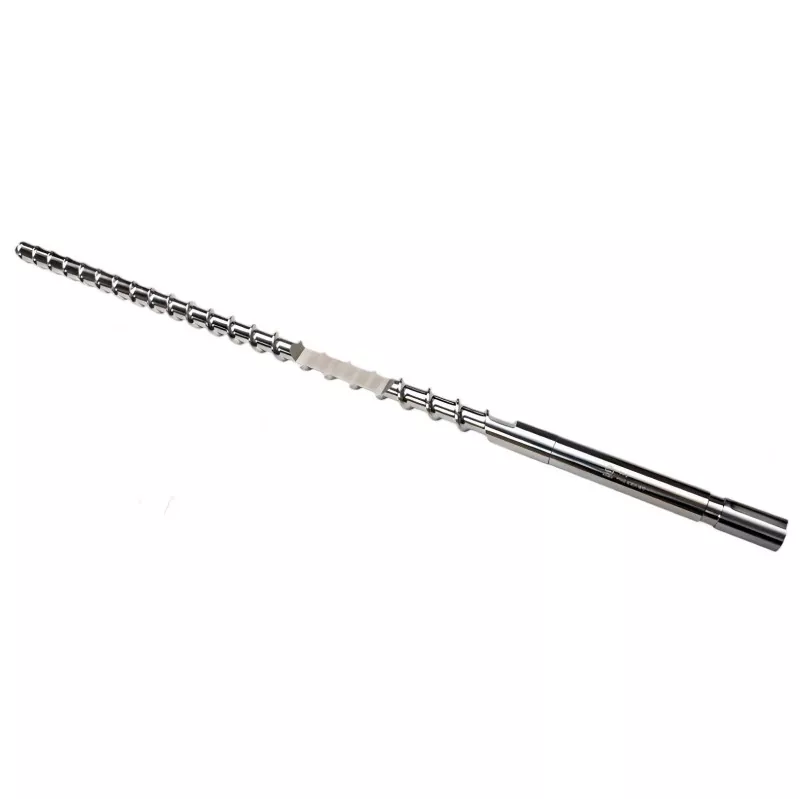
Parafuso bimetálico para máquinas de injeção
Fabricantes de plástico em todo o mundo optam por adquirir máquinas de injeção de parafuso bimetálico da HAPPY PLASTICS Factory para proteger totalmente o equipamento contra desgaste abrasivo severo. Nossos parafusos sobrepostos com liga formam uma camada de ligação metalúrgica integrada que evita o descascamento da liga e mantém uma pressão de fusão estável, reduzindo a frequência de substituição do parafuso em 65%.
A cooperação com a HAPPY PLASTICS, um fabricante chinês profissional de máquinas de injeção de parafuso bimetálico, permite que as linhas de produção processem materiais agressivos com alto teor de enchimento sem perda dimensional rápida. Adotamos fundição centrífuga avançada e superfície de arco de plasma para cobrir a base de aço de alta resistência com uma camada de liga resistente ao desgaste de 2,0 mm de espessura, eliminando completamente a corrosão superficial causada pela abrasão da fibra de vidro e gás volátil corrosivo liberado pelas resinas.
Especificações Técnicas e Composição da Liga
Para manter a precisão dimensional estável sob produção de carga pesada de longo prazo, o parafuso bimetálico para máquinas de injeção da HAPPY PLASTICS é equipado com camadas de liga personalizadas visando diferentes fontes de abrasão e corrosão:
• Substrato Base:Liga de aço estrutural 38CrMoAlA de alta resistência à tração, tratada por tratamento térmico a vácuo para garantir tenacidade do núcleo e resistência à deformação por torção de alto torque.
• Revestimento de Liga à Base de Ferro Classe A:Dureza HRC 58–62, alto teor de cromo e boro. Especialmente desenvolvido para resinas reforçadas com 15% a 30% de fibra de vidro, como PA66 e PBT, para resistir à abrasão.
• Revestimento de liga à base de níquel Classe AAA:Dureza HRC 60–65, preenchido com partículas de carboneto de tungstênio. Adequado para moldagem de material reciclado de grande volume e resinas corrosivas, incluindo plásticos retardadores de chama sem halogênio.
• Precisão de usinagem:Processado por retificação CNC de vários eixos, retilineidade total do eixo de comprimento total controlada abaixo de 0,02 mm.
Grau de liga bimetálica correspondente de acordo com a matéria-prima
Parafusos bimetálicos de substituição geral comuns sofrem facilmente descascamento da camada de liga. Máquinas de injeção personalizadas O parafuso bimetálico combinado com a composição principal da sua resina garante uma produção estável a longo prazo:
Contra Abrasão de Fibra de Vidro (PA+GF, PP+GF)
Para parafusos padrão, as fibras de vidro duras raspam continuamente as superfícies do parafuso, ampliando a folga correspondente entre o parafuso e o cilindro e provocando o refluxo do fundido. Nossa camada bimetálica reforçada com carboneto de tungstênio atua como uma sólida barreira contra desgaste, mantendo a folga padrão e evitando o deslizamento do derretimento ao longo de milhões de ciclos de moldagem.
Resista à corrosão ácida de PVC e retardadores de chama
O processamento de PVC ou aditivos retardadores de chama produzirá cloreto de hidrogênio corrosivo e gás brometo de hidrogênio, que causam corrosão por picada em substratos de aço comuns. Nosso revestimento de liga de níquel-cobalto forma uma película protetora de passivação densa para bloquear a oxidação química, eliminando cavidades superficiais onde a resina residual estagna e carboniza em manchas pretas.
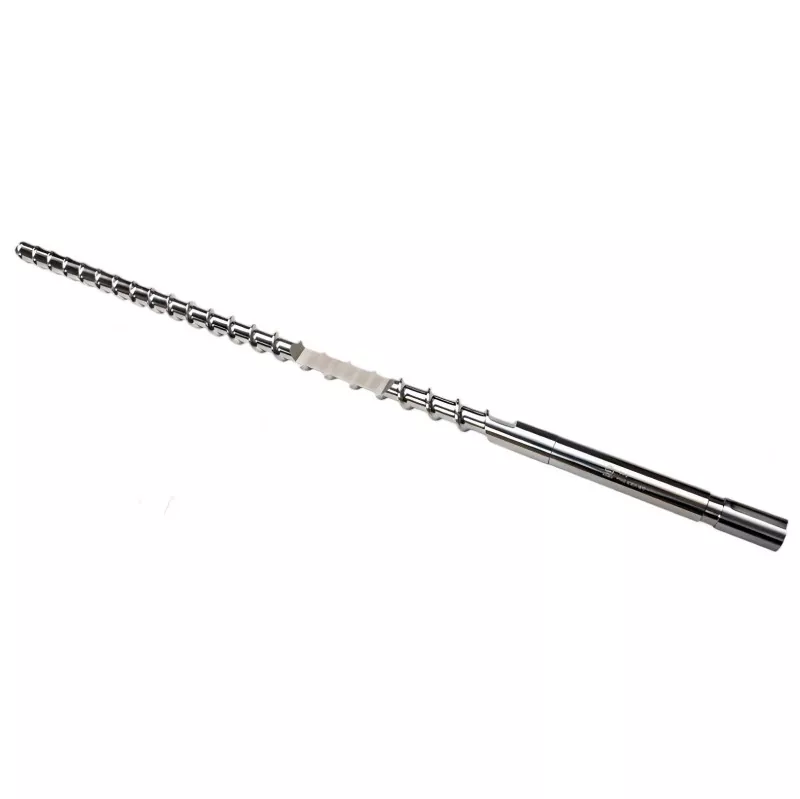
Guia de manutenção preventiva para prolongar a vida útil da liga
Siga regras de operação padronizadas para maximizar a vida útil de sua rosca bimetálica para máquinas de injeção customizadas:
• Imersão Total em Calor:Não inicie a rotação do parafuso imediatamente após o cilindro atingir a temperatura definida. Mantenha a temperatura constante por mais 20 minutos para derreter completamente o plástico residual sólido e evitar que pellets duros atinjam a camada bimetálica e formem pequenas rachaduras.
• Lavagem antes do desligamento:Ao interromper a produção de plásticos de engenharia corrosivos, lave o barril com HDPE estável não preenchido antes de resfriar para remover substâncias voláteis corrosivas residuais.
• Restrição de velocidade rotacional:Reduza a velocidade linear da superfície do parafuso ao processar materiais com alto teor de carga. A RPM reduzida reduz o calor de fricção local, melhorando a dissipação de calor da camada bimetálica e evitando a degradação térmica das matérias-primas plásticas.
Julgamento de desgaste e padrão de substituição
As oficinas de moldagem podem avaliar se o parafuso bimetálico para máquinas de injeção precisa de retrabalho ou substituição de acordo com os seguintes dados anormais de produção:
|
Item de inspeção |
Faixa normal permitida |
Valor crítico de substituição |
Solução e efeito correspondentes |
|
Folga de desgaste radial do voo |
0,04 mm–0,07 mm |
≥0,18mm |
Substitua o parafuso para resolver o tempo prolongado de plastificação |
|
Flutuação do tempo de dosagem |
Dentro de ±5% do ciclo padrão |
Aumento em ≥25% |
Verifique novamente o perfil do parafuso para eliminar o refluxo do material fundido |
|
Defeitos na superfície do produto |
Sem contaminação por manchas pretas |
Aparecem manchas pretas contínuas |
Remova o parafuso e inspecione os danos causados por corrosão na superfície do voo |
Perguntas frequentes técnicas
P: Nossa camada anterior de liga de parafuso bimetálico lascou severamente após a produção de curto prazo de PC retardador de chama. Qual é a causa?
R: O descascamento e lascamento da liga são geralmente causados por coeficiente de expansão térmica incompatível entre o revestimento da liga e o aço base, ou camada de superfície excessivamente frágil, incapaz de suportar choque térmico. HAPPY PLASTICS adota tecnologia avançada de superfície de plasma para formar uma zona de transição metalúrgica gradiente entre o substrato e a liga. A estrutura integrada se expande uniformemente durante mudanças rápidas de temperatura sem rachar ou lascar.
P: Você pode personalizar parafusos bimetálicos grandes para caber em barris desgastados e desgastados?
R: Sim. Se o seu cilindro de injeção estiver desgastado apenas internamente sem rachaduras, podemos medir seu diâmetro interno real e personalizar o diâmetro externo do parafuso bimetálico das máquinas de injeção para restaurar a folga radial padrão e o efeito de compressão normal, economizando o alto custo de substituição de todo o conjunto do cilindro.
P: Qual método de limpeza pode evitar arranhar a superfície da liga bimetálica ao desmontar o parafuso?
R: Limas de aço duro, formões e queima de chama de oxigênio e acetileno são proibidas para remover resíduos de plástico solidificados. A alta temperatura local destruirá a estrutura de tratamento térmico da camada de liga. Limpe o parafuso enquanto estiver quente com tela de arame de cobre, raspadores de latão ou compostos de limpeza orgânicos especiais para dissolver o plástico residual com segurança, sem riscar a superfície da liga.
Categoria Relacionada
- Tambor de máquina de moldagem por injeção
- Parafuso para máquina de moldagem por injeção
- Parafuso único para máquina de extrusão
- Parafuso duplo e cilindro para máquina de extrusão
- Parafuso e barril para máquina de borracha
- Acessórios de parafuso e barril
- Parafusos e barris especiais
- Caixa de engrenagens da extrusora
Enviar consulta
Informações de contato
-
Endereço
Nº 217, Qiaoxing East Road, Dafeng, cidade de Jintang, distrito de Dinghai, cidade de Zhoushan, província de Zhejiang, China
-
Tel
-
E-mail
Para dúvidas sobre barril de máquina de moldagem por injeção, parafuso de máquina de moldagem por injeção, caixa de engrenagens de extrusora ou lista de preços, deixe seu e-mail para nós e entraremos em contato dentro de 24 horas.
produtos relacionados


Recomendações de notícias