- Lar
- Sobre nós
- Produtos
- Tambor de máquina de moldagem por injeção
- Parafuso para máquina de moldagem por injeção
- Parafuso único para máquina de extrusão
- Parafuso duplo e cilindro para máquina de extrusão
- Parafuso e barril para máquina de borracha
- Acessórios de parafuso e barril
- Parafusos e barris especiais
- Caixa de engrenagens da extrusora
- Notícias
- Download
- Enviar consulta
- Contate-nos

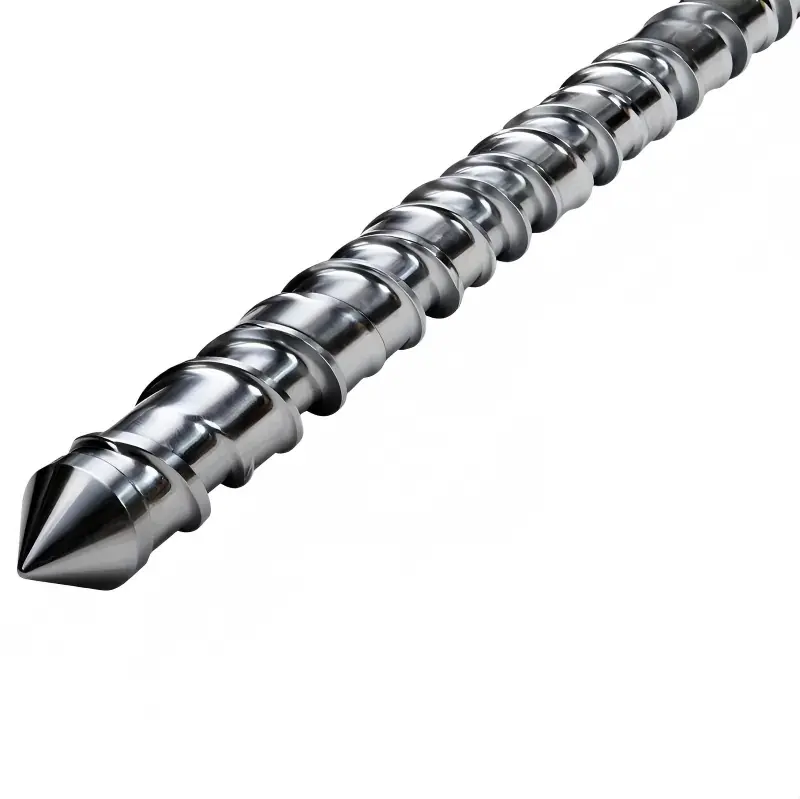
Barril de parafuso único de PVC
Extrusoras globais de tubos e perfis que desejam comprar uma unidade premium de barril de parafuso único de PVC contam com a fábrica HAPPY PLASTICS para eliminar a decomposição térmica e falhas de liberação de gases. Nossa metalurgia especializada resiste à corrosão agressiva do ácido clorídrico, reduzindo as taxas de refugo em 22% durante operações com alto teor de carga.
Comprar de um fabricante e fornecedor experiente de barril de parafuso único de PVC na China permite que as plantas de extrusão mantenham a estabilidade dimensional durante a produção contínua prolongada. HAPPY PLASTICS integra afiação interna de precisão e fundição bimetálica centrífuga avançada para fornecer conjuntos de parafusos e cilindros combinados que resistem a cargas pesadas de carbonato de cálcio e eliminam manchas pretas e amarelas de degradação do material.
Especificações Técnicas e Precisão de Fabricação
Para evitar o rápido desgaste mecânico e a corrosão química durante o processamento de extrusão de PVC em alta temperatura e longo prazo, o cilindro de parafuso único HAPPY PLASTICS Pvc adota padrões de tolerância de usinagem ultra-rígidos:
• Matéria Base:Liga de aço 38CrMoAlA de alta qualidade, processada por tratamento de desgaseificação a vácuo e nitretação a gás profunda de 72 horas, com profundidade efetiva da camada endurecida atingindo 0,5 mm-0,7 mm.
• Reforço de liga de superfície de parafuso:As cristas do parafuso são soldadas com uma camada de liga à base de níquel de 2,0 mm de espessura misturada com partículas de carboneto de tungstênio, dureza superficial de até 58-62 HRC.
• Forro Bimetálico do Barril:A parede interna do cano adota forro de liga Fe-Cr-Ni-B de fundição centrífuga com espessura de 2,5 mm-3,0 mm, possuindo excelente desempenho anti-decapagem e anti-abrasão.
• Concentricidade de alta precisão:A concentricidade entre o círculo externo do parafuso e a raiz do parafuso é controlada dentro de 0,015 mm, evitando atrito de folga irregular e desgaste anormal do equipamento.
Como adaptamos designs de parafusos a diversas formulações de PVC?
O parafuso e o cilindro da extrusora padrão universal não podem se adaptar às mudanças de fusão causadas por diferentes fórmulas de estabilizador de PVC. A personalização do exclusivo cilindro de parafuso único em PVC de acordo com sua fórmula de produção real evita efetivamente a degradação térmica do material e falhas precoces de peças:
Formulações de PVC rígido com alto teor de enchimento
Os enchimentos minerais de carbonato de cálcio com alto teor irão desgastar severamente e desgastar as talas da seção de compressão do parafuso. Adotamos reforço de revestimento bimetálico de superfície total para voos de parafuso e combinamos com cilindro totalmente revestido de carboneto de tungstênio para manter a folga de extrusão estável e desempenho de produção estável a longo prazo.
Misturas de PVC com estanho líquido
Novos estabilizadores ecológicos alterarão a adesão entre o derretimento do PVC e a superfície do metal, causando facilmente a aderência do derretimento à raiz do parafuso e a carbonização. Nossa equipe otimiza a estrutura do passo do parafuso e adiciona cromagem dura de 0,05 mm + de espessura na superfície do parafuso para realizar uma desmoldagem suave por fusão e evitar a aderência do material.
Instalação passo a passo
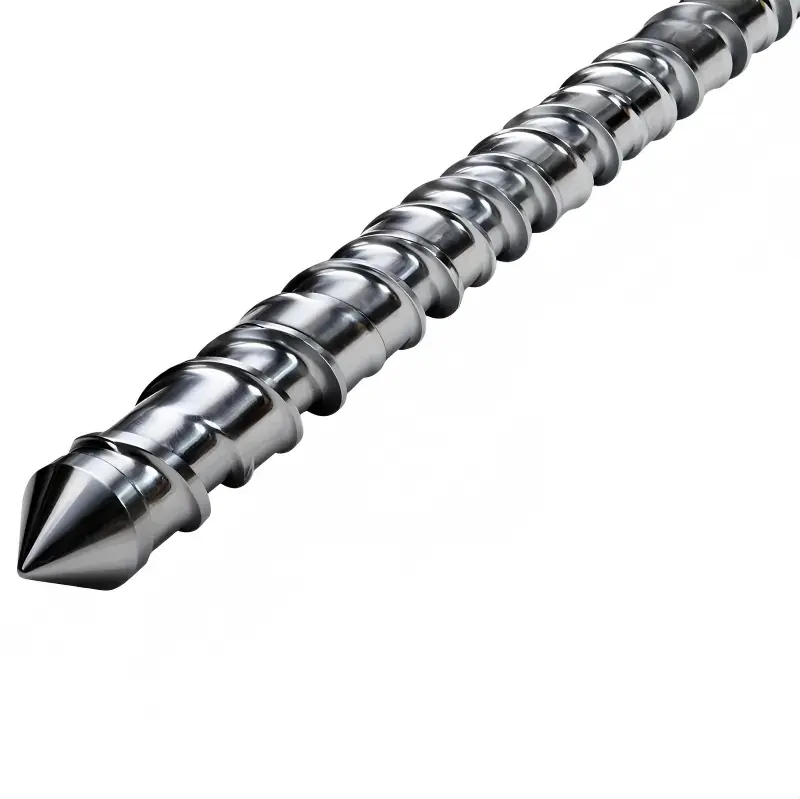
A instalação e a depuração aprimoradas são a principal causa da falha precoce do revestimento bimetálico. Siga as etapas padronizadas abaixo para instalar e depurar o novo cilindro de parafuso único de PVC:
1. Detecção de alinhamento da caixa de engrenagens:Antes da instalação do parafuso, fixe o cilindro no flange da caixa de engrenagens, use o alinhador a laser para detectar a deflexão axial e certifique-se de que o erro seja inferior a 0,03 mm.
2. Manutenção da estria da unidade:Limpe completamente a sujeira residual dentro das estrias da caixa de engrenagens e cubra com graxa de cobre antigripante de alta temperatura para evitar a mordida do eixo sob alto torque de extrusão.
3. Inspeção de liberação de máquina fria:Coloque o parafuso no cilindro completamente, gire manualmente o eixo da caixa de engrenagens em 2 círculos completos, verifique se não há pontos de travamento e nenhum som anormal de fricção de metal.
4. Aperto a Quente por Expansão Térmica:Aqueça todas as zonas do barril a 150°C e mantenha a temperatura constante por 40 minutos. Aperte os parafusos do flange cilíndrico de acordo com o torque padrão enquanto estiver quente para compensar o desvio da folga de expansão térmica.
Quais sinais de processo indicam que é hora de substituir seu hardware?
Os operadores de produção podem avaliar o grau de desgaste do parafuso e do cilindro através de dados do processo de extrusão em tempo real e substituir acessórios antes que a qualidade do produto acabado se deteriore:
• Queda contínua na pressão da cabeça de extrusão:Sob velocidade fixa do motor, a pressão do cabeçote diminui permanentemente, o que significa que a rosca do parafuso está desgastada, a folga radial aumenta e ocorre deslizamento do refluxo do fundido.
• Excesso de material de ventilação a vácuo:O derretimento do PVC surge da porta de exaustão do vácuo, causado principalmente pelo desgaste sério da seção de medição do parafuso, que quebra o equilíbrio estável do transporte direto do derretimento.
• Corrente de trabalho do motor instável:A corrente flutuante sob velocidade de alimentação estável indica travamento local do parafuso ou deformação por flexão do eixo, o que requer inspeção e manutenção imediata.
Perguntas frequentes técnicas
P: Por que aparecem listras amarelas nos tubos de PVC logo após reiniciar a extrusora após o desligamento temporário?
R: As listras amarelas são causadas pela estagnação prolongada do material e pela decomposição térmica dentro das zonas mortas do parafuso. Após o desgaste do parafuso padrão, a folga se torna maior, formando áreas de retenção de fusão na parte traseira das hélices, e os materiais carbonizarão e ficarão amarelos durante o desligamento. Nosso barril de parafuso único de PVC personalizado adota uma estrutura de vôo autolimpante gradiente para realizar o fluxo de fusão completo sem zonas mortas e resolver completamente os defeitos da linha amarela.
P: Nossa linha de produção de perfil de PVC rígido precisa de troca frequente de cores, como reduzir o tempo de purga?
R: A superfície comum do parafuso nitretado produzirá microfissuras após corrosão ácida de longo prazo, levando a resíduos de pigmento dentro das fossas. Fornecemos tratamento de polimento ultra-espelho (Ra ≤ 0,15μm) combinado com revestimento de superfície de liga de cromo/níquel. A superfície lisa de baixo atrito evita a adesão do fundido, melhorando significativamente a mudança de cor e a eficiência da purga.
P: Como avaliar se o cano antigo pode ser afiado e combinado com um parafuso superdimensionado ou precisa de substituição direta?
R: Use o relógio comparador do diâmetro interno para detectar o desgaste da parede interna da seção de compressão do cano e da seção de medição. Se a profundidade máxima de desgaste for inferior a 0,5 mm, o cano pode ser afiado uniformemente. Podemos personalizar o conjunto de barril de parafuso único de PVC superdimensionado para restaurar a folga correspondente ao padrão original, economizando o custo de substituição completa do barril.
Hot Tags: Cilindro de parafuso único de PVC, cilindro de parafuso de extrusora de PVC, fabricante de cilindro de parafuso único
Categoria Relacionada
- Tambor de máquina de moldagem por injeção
- Parafuso para máquina de moldagem por injeção
- Parafuso único para máquina de extrusão
- Parafuso duplo e cilindro para máquina de extrusão
- Parafuso e barril para máquina de borracha
- Acessórios de parafuso e barril
- Parafusos e barris especiais
- Caixa de engrenagens da extrusora
Enviar consulta
Informações de contato
-
Endereço
Nº 217, Qiaoxing East Road, Dafeng, cidade de Jintang, distrito de Dinghai, cidade de Zhoushan, província de Zhejiang, China
-
Tel
-
E-mail
Para dúvidas sobre barril de máquina de moldagem por injeção, parafuso de máquina de moldagem por injeção, caixa de engrenagens de extrusora ou lista de preços, deixe seu e-mail para nós e entraremos em contato dentro de 24 horas.