- Lar
- Sobre nós
- Produtos
- Tambor de máquina de moldagem por injeção
- Parafuso para máquina de moldagem por injeção
- Parafuso único para máquina de extrusão
- Parafuso duplo e cilindro para máquina de extrusão
- Parafuso e barril para máquina de borracha
- Acessórios de parafuso e barril
- Parafusos e barris especiais
- Caixa de engrenagens da extrusora
- Notícias
- Download
- Enviar consulta
- Contate-nos

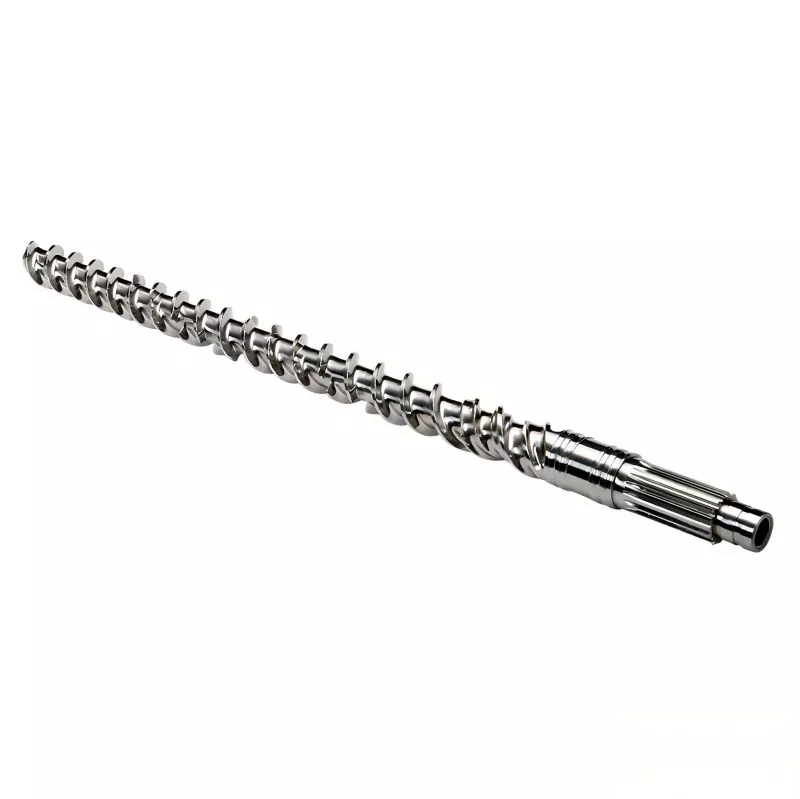
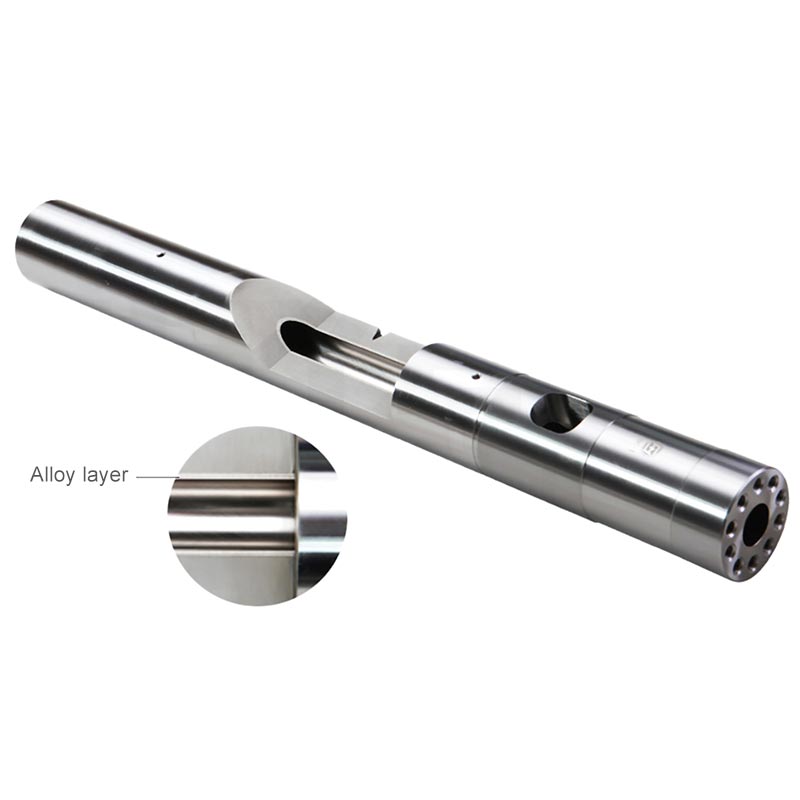
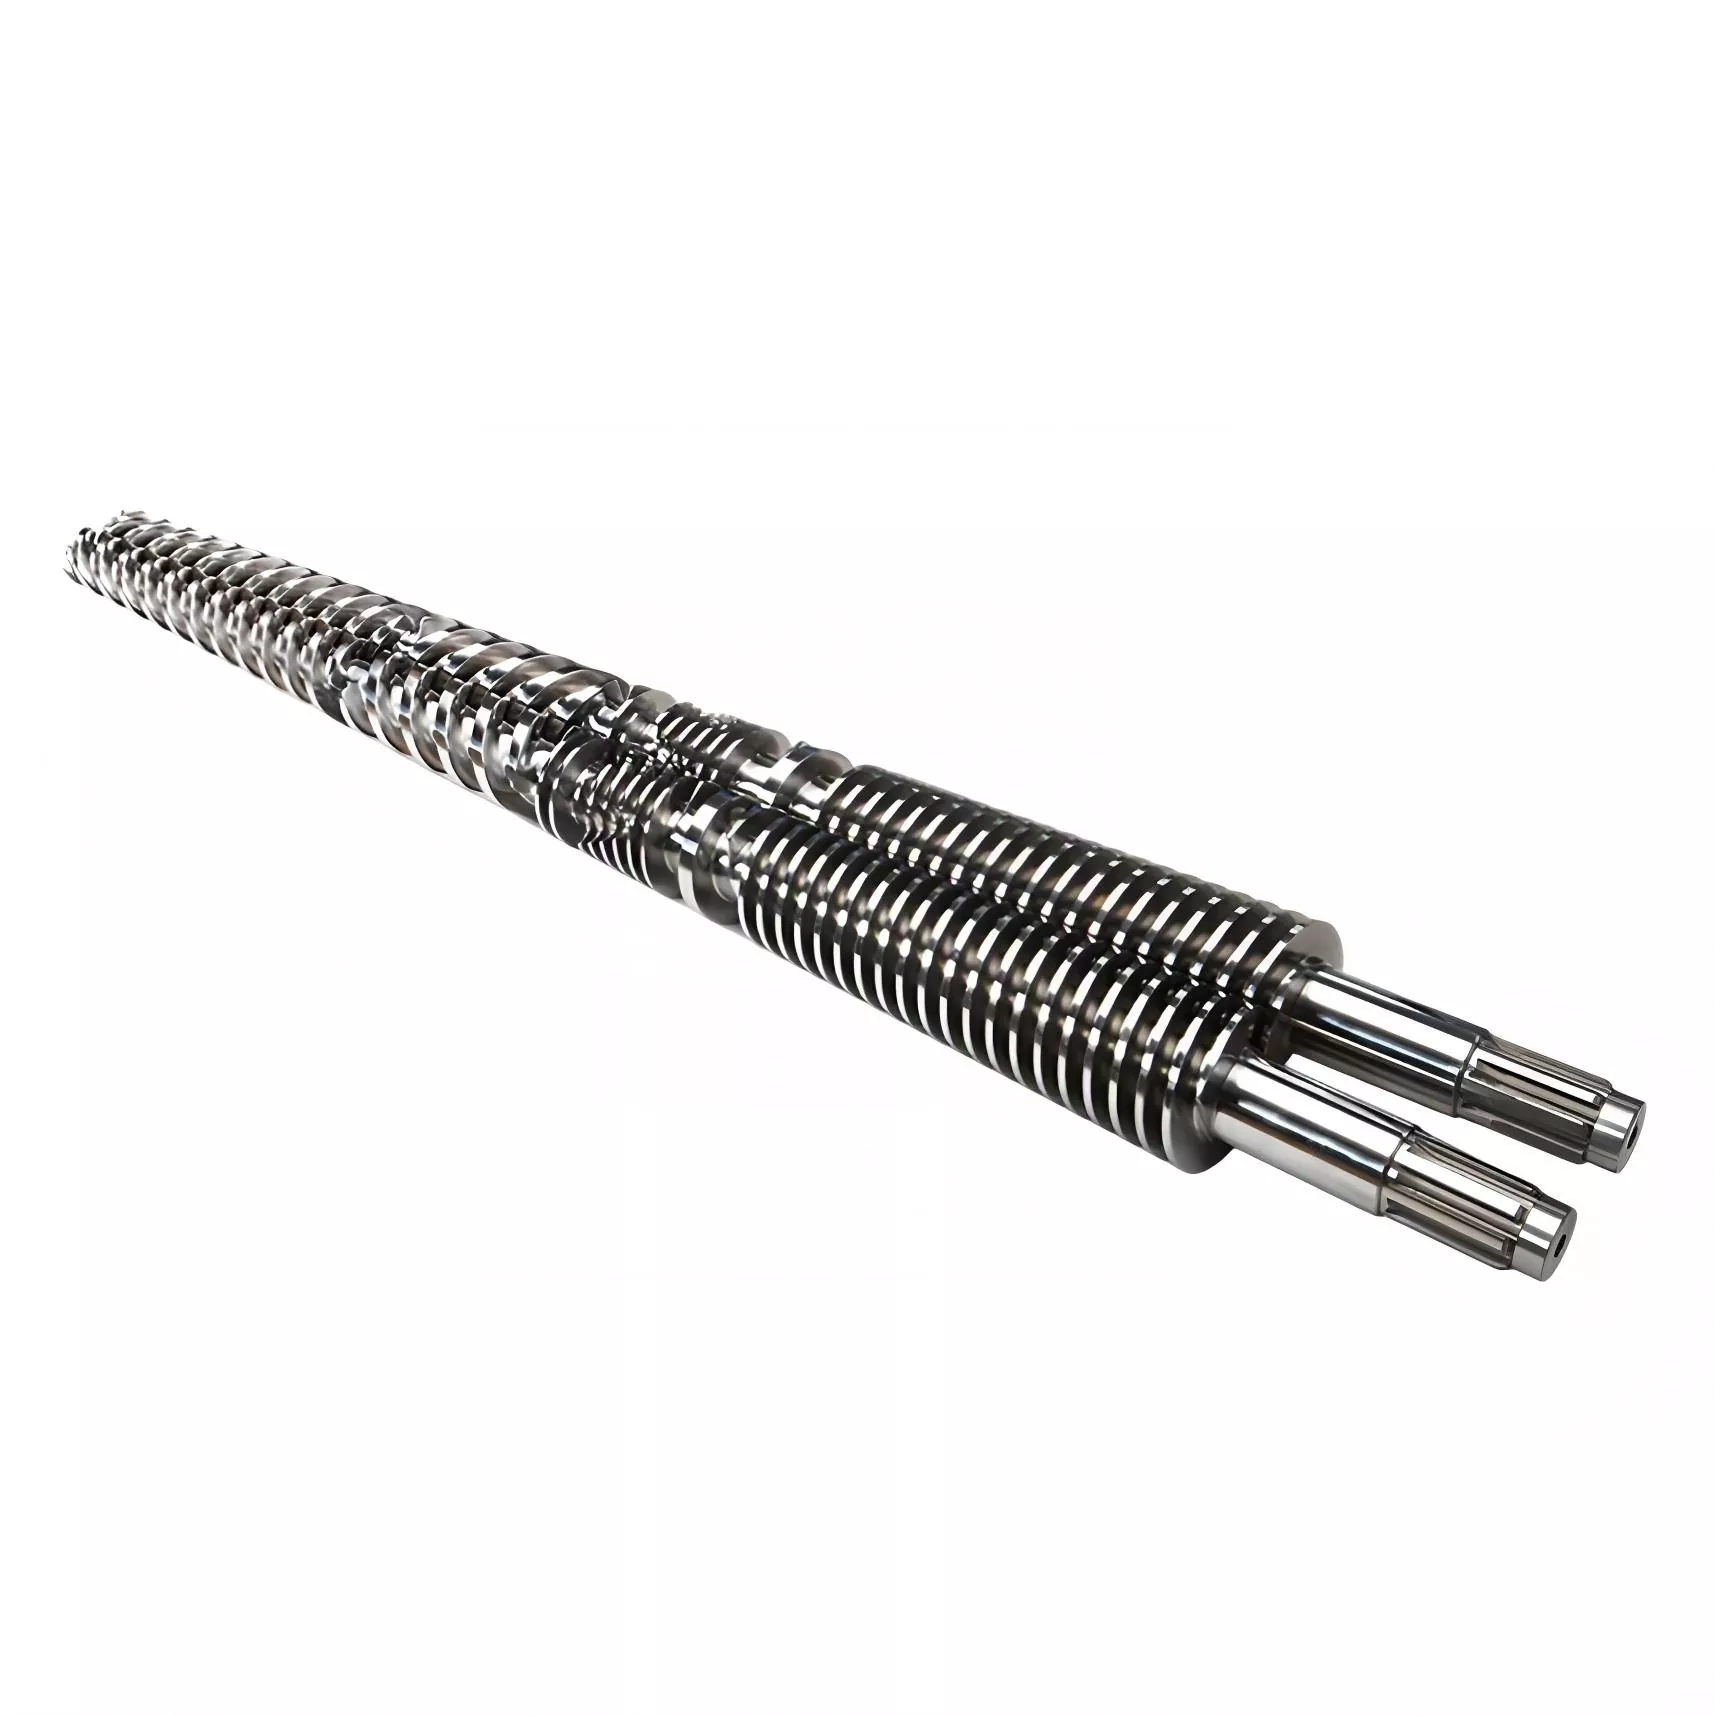
Parafuso e tambor de alimentação da extrusora
Plantas globais de composição e reciclagem fazem parceria com o fornecedor profissional, HAPPY PLASTICS, para comprar conjuntos de rosca e cilindro de alimentação de extrusora para eliminar pontes de alimentação e picos de produção. Projetado com geometrias profundas e revestimentos bimetálicos, este componente otimiza o transporte de material sólido e aumenta o rendimento volumétrico a jusante em 22%.
A aquisição de um parafuso e barril de alimentação de extrusora personalizado no atacado diretamente da fábrica HAPPY PLASTICS da China garante máxima eficiência de entrada para materiais de alto enchimento e moídos. Equipados com canais de resfriamento de barril localizados e nitretação de superfície dura, nossos conjuntos minimizam o amolecimento prematuro do material e reduzem os custos de substituição mecânica de rotina em 25%.
Desafios de processamento em todos os tipos de matérias-primas
As geometrias universais padrão sofrem com rápido desgaste abrasivo e grave deslizamento do material ao alimentar matérias-primas irregulares. Cada parafuso e cilindro de alimentação de extrusora personalizado da HAPPY PLASTICS é projetado para estabilizar a taxa de fluxo de massa em configurações de extrusão exigentes:
• Flocos Reciclados de Baixa Densidade:Otimiza a alimentação de flocos de filme de baixa densidade, material reciclado triturado e plásticos mistos pós-consumo sem obstrução ou formação de pontes.
• Compósitos Altamente Preenchidos:Resiste ao intenso atrito abrasivo causado por resinas misturadas com farinha de madeira, fibras agrícolas ou aditivos pesados de carbonato de cálcio.
• Masterbatches de Engenharia Fixos:Fornece transporte consistente de alta pressão para bases de elastômeros complexos, pigmentos concentrados e retardadores químicos de chama.
Engenharia Metalúrgica e Padrões de Endurecimento de Superfície
Este parafuso e cilindro de alimentação de extrusora para serviço pesado depende de sistemas de defesa de liga bimetálica de camada profunda, em vez de tratamentos de superfície básicos para lidar com partículas sólidas rígidas e não plastificadas:
|
Índice de Desempenho Mecânico |
Processo de produção e padrões de materiais |
|
Substrato de metal básico |
Liga de aço estrutural 38CrMoAlA forjada para alta tenacidade do núcleo |
|
Matriz de revestimento bimetálico |
Carboneto de tungstênio fundido centrifugamente ou liga Fe-Cr-Ni-B (≥ 60 HRC) |
|
Profundidade e dureza de nitretação |
0,5 mm - 0,8 mm de profundidade / ≥ 950 HV através de processamento preciso de íons |
|
Geometria do perfil de voo |
Alimentação de canais profundos fresados com precisão, voos de barreira e passos variáveis |
|
Interface de controle térmico |
Zonas de resfriamento líquido encamisadas integradas para isolamento térmico localizado |
Estratégia de Seleção Geométrica
A correspondência da geometria do parafuso de alimentação e do cilindro da extrusora com a forma específica do material evita falhas iniciais no transporte:
• Pós vs. Pellets:Ao executar PVC fino ou pós químicos, escolha nossos perfis de rosca com alimentação forçada e ranhuras rasas para evitar a fluidização do pó. Para pellets de plástico volumosos ou flocos reciclados, implemente zonas de alimentação com sulcos profundos com uma transição de compressão gradual para maximizar o volume de entrada.
• Reforço de fibra de vidro:Se o seu composto contiver mais de 15% de fibra de vidro ou cargas minerais, ignore totalmente o aço nitretado padrão. Especifique um revestimento bimetálico de carboneto de tungstênio integrado para a parede interna do cano, combinado com encapsulamento completo de liga à base de níquel nas passagens do parafuso.
Rotinas de manutenção preventiva no chão de fábrica
A implementação de verificações térmicas e físicas rigorosas protege suas máquinas contra paralisações repentinas:
• Isolamento Térmico Preventivo:Sempre verifique se o circuito de água de resfriamento da garganta de alimentação está livre de incrustações e fluindo suavemente antes de iniciar a produção. Se a zona de entrada da rosca e do cilindro de alimentação da extrusora exceder 60°C durante a operação, os pellets sólidos derreterão prematuramente dentro da garganta da tremonha, causando a formação de pontes de material e interrompendo totalmente a alimentação.
• Auditorias de desgaste de folga:Meça a folga radial entre o diâmetro externo do parafuso e o revestimento interno do cano a cada seis meses. Quando a folga mecânica exceder 1,5 vezes a especificação original do projeto de fábrica, o vazamento de contrapressão aumentará acentuadamente, reduzindo a eficiência de produção em até 30%.
Salvaguardas de fabricação direta na fábrica
A parceria direta com a HAPPY PLASTICS como fabricante original elimina marcações intermediárias, garantindo ao mesmo tempo uma precisão estrutural rigorosa:
• Mandrilamento Coaxial Emparelhado:Usinamos parafusos e cilindros em conjuntos correspondentes em equipamentos CNC especializados para perfuração de furos profundos. Isso mantém a retidão absoluta e a concentricidade estrita, eliminando pontos de fricção irregulares que quebram os revestimentos bimetálicos.
• Testes certificados ISO9002:Cada parafuso e cilindro de alimentação da extrusora passa por detecção ultrassônica não destrutiva de falhas e verificação dimensional precisa da máquina de medição por coordenadas (CMM) antes de sair de nossas instalações.
• Garantia total de substituição:Todas as peças incluem uma garantia de substituição gratuita de 90 dias que cobre defeitos estruturais ou de material, com um prazo de entrega confiável de 40 dias em pedidos de desenhos OEM personalizados.
Solução de problemas de produção de causa raiz
Por que nossa linha de extrusão está apresentando aumento irregular de produção?
O aumento de saída geralmente resulta de uma taxa instável de transporte de leito sólido dentro da zona de entrada. Se a resina deslizar contra a parede do cilindro em vez de avançar, a pressão da cabeça a jusante flutua. Nosso parafuso e cilindro de alimentação de extrusora apresenta ranhuras axiais usinadas com precisão dentro do revestimento da seção de alimentação, aumentando o atrito do material com o cilindro e forçando um deslocamento constante e positivo dos sólidos.
O que causa o rápido desgaste do voo, especificamente nas três primeiras zonas de aquecimento?
A seção de alimentação sofre o maior estresse mecânico porque a matéria-prima ainda está fria, dura e não derretida. Pelotas rígidas atuam como abrasivos contra o aço bruto. Para resolver isso, aplicamos um spray de liga bimetálica de alta densidade diretamente nas cristas do parafuso, aumentando a dureza local além de 62 HRC para bloquear a abrasão de partículas.
É possível substituir apenas a área de admissão desgastada e não todo o conjunto?
Sim, desde que seu maquinário suporte configurações modulares de cilindro dividido. Construímos mangas de reposição modulares e segmentos de parafusos projetados para corresponder exatamente às tolerâncias internacionais originais da máquina. Isso permite que você atualize apenas a seção de entrada de alto desgaste, economizando até 50% em custos de componentes em comparação com a compra de um conjunto completo de parafuso e cilindro de alimentação de extrusora.
Hot Tags: Fabricante de parafuso e barril de alimentação de extrusora, fornecedor de parafuso de alimentação de extrusora, atacado de parafuso e barril de extrusora
Categoria Relacionada
- Tambor de máquina de moldagem por injeção
- Parafuso para máquina de moldagem por injeção
- Parafuso único para máquina de extrusão
- Parafuso duplo e cilindro para máquina de extrusão
- Parafuso e barril para máquina de borracha
- Acessórios de parafuso e barril
- Parafusos e barris especiais
- Caixa de engrenagens da extrusora
Enviar consulta
Informações de contato
-
Endereço
Nº 217, Qiaoxing East Road, Dafeng, cidade de Jintang, distrito de Dinghai, cidade de Zhoushan, província de Zhejiang, China
-
Tel
-
E-mail
Para dúvidas sobre barril de máquina de moldagem por injeção, parafuso de máquina de moldagem por injeção, caixa de engrenagens de extrusora ou lista de preços, deixe seu e-mail para nós e entraremos em contato dentro de 24 horas.